Ustawienia grawera laserowego dla początkujących: prędkość, moc i przewodnik po materiałach (lasery diodowe)
Find the laser for the work you want to make. Compare the current TwoTrees range against your materials and working area.
Explore laser engravers
In this article
Ustawienia grawera laserowego dla początkujących: przewodnik po prędkości, mocy i materiałach (lasery diodowe)
Uzyskanie czystych, powtarzalnych efektów z laserem diodowym sprowadza się do wyważenia mocy, prędkości, przejść, ostrości i wspomagania powietrzem. Ten przewodnik dla początkujących wyjaśnia, jak te ustawienia współdziałają, jak moc (5W vs 10W vs 20W) wpływa na możliwości oraz podaje praktyczne punkty startowe dla popularnych materiałów.
W tym przewodniku
- Dlaczego ustawienia są ważne
- Podstawowe ustawienia do poznania
- Rozważania dotyczące mocy (5W vs 10W vs 20W)
- Zrozumienie prędkości a mocy
- Zalecane ustawienia według materiału
- Wykres mocy/prędkości/przejść (według mocy)
- Wskazówki do ustawiania parametrów
- Błędy początkujących do uniknięcia
- Zacznij
1) Dlaczego ustawienia są ważne
Lasery diodowe są wszechstronne, ale maszyna może robić tylko to, co nakazują jej ustawienia. Zbyt duża moc przy zbyt wolnej prędkości przypala krawędzie; zbyt mała moc przy zbyt dużej prędkości pozostawia słabe ślady i niepełne cięcia. Naucz się tej zależności raz, a zaoszczędzisz czas, materiał i frustrację przy każdym projekcie.
2) Podstawowe ustawienia, które powinien znać każdy początkujący
- Moc (%): Procent maksymalnej mocy twojego modułu. 50% na diodzie 20W to około 10W; 50% na 5W to około 2,5W.
- Prędkość (mm/min lub mm/s): Jak szybko porusza się głowica. Wolniej przy cięciu, szybciej przy lekkim grawerowaniu.
- Przejścia: Powtarzanie tej samej ścieżki narzędzia. Kilka umiarkowanych przejść często wygląda czyściej niż jedno przypalone przejście o wysokiej mocy.
- Ostrość: Prawidłowa odległość soczewki od materiału daje najmniejszą plamkę, ostrzejsze detale i węższy kerf.
- Wspomaganie powietrzem (jeśli dostępne): Usuwa zanieczyszczenia i dym z wiązki. Poprawia jakość cięcia i zmniejsza ślady przypaleń.

Źródło zdjęcia: Cloudray
3) Rozważania dotyczące mocy (5W vs 10W vs 20W)
„100% mocy” oznacza różne wartości w zależności od mocy lasera. Używaj tych ogólnych zakresów jako mapy możliwości:
- Dioda 5W: Świetna do grawerowania drewna, skóry, papieru; lekkie cięcie (około 2–3 mm miękkiego drewna) przy wielu przejściach.
- Dioda 10W: Zrównoważona opcja do grawerowania i umiarkowanego cięcia (około 3–5 mm sklejki/akrylu) przy wielu przejściach.
- Dioda 20W+: Szybsze grawerowanie przy niższej mocy; może ciąć grubsze materiały (do około 8–10 mm drewna przy kilku przejściach).
Uwaga: Poniższe wykresy pokazują zakresy początkowe dla 5W, 10W i 20W. Zawsze najpierw wykonaj mały test — materiały różnią się w zależności od marki, zawartości kleju (sklejka), koloru i wilgotności.

Źródło zdjęcia: OmTech
4) Zrozumienie prędkości a mocy
- Wysoka moc + niska prędkość: Głębsze cięcia, ale większe ryzyko przypalenia i szerszej szczeliny.
- Niska moc + wysoka prędkość: Delikatne znaki; dobre do grawerowania powierzchniowego i wyraźnych detali.
- Średnia moc + średnia prędkość: Bezpieczny punkt startowy dla większości grawerunków.
Profesjonalna wskazówka: Zrób szybki test mocy/prędkości na każdym materiale (10–15 kwadratów z różnymi kombinacjami). Zachowaj najlepszy kwadrat jako odniesienie.

5) Zalecane ustawienia dla początkujących według materiału (lasery diodowe)
Drewno (sklejka, MDF, drewno twarde)
- Grawerowanie: Zacznij od średniej prędkości i umiarkowanej mocy (patrz tabela poniżej). Drewno twarde wymaga nieco większej mocy niż miękkie.
- Cięcie (sklejka 3–5 mm): Wysoka moc, wolniejsza prędkość, 2–3 przejścia. Taśma maskująca pomaga zmniejszyć plamy dymu.
- Uwagi: Sklejka różni się zawartością kleju; MDF łatwo się przypala — używaj wspomagania powietrzem i rozważ więcej, lżejszych przejść.
Akryl (nieprzezroczysty/odlewany vs przezroczysty)
- Nieprzezroczysty akryl odlewany: Dobrze się graweruje; można ciąć wieloma przejściami.
- Przezroczysty akryl: Długość fali diody przechodzi przez materiał — cięcie jest zawodnę. Używaj pomalowanej/czarnej powierzchni tylko do grawerowania.
- Uwagi: Wspomaganie powietrzem zmniejsza rozmiękczone krawędzie; wiele przejść przy umiarkowanej mocy często wygląda lepiej niż jedno wolne, gorące przejście.
Skóra
- Grawerowanie: Niższa moc, wyższa prędkość, aby uniknąć przypalenia olejów.
- Cięcie: Umiarkowana do wysoka moc, wolniejsza prędkość, 1–3 przejścia w zależności od grubości.
- Uwagi: Wentylacja jest niezbędna. Niektóre skóry ciemnieją nieprzewidywalnie — najpierw przetestuj.
Papier & karton
- Grawerowanie: Bardzo niska moc, wysoka prędkość.
- Cięcie: Niska moc, umiarkowana prędkość; jedno czyste przejście jest najbezpieczniejsze.
- Uwagi: Bardzo łatwopalne — nigdy nie zostawiaj bez nadzoru. Miej pod ręką butelkę ze spryskiwaczem.
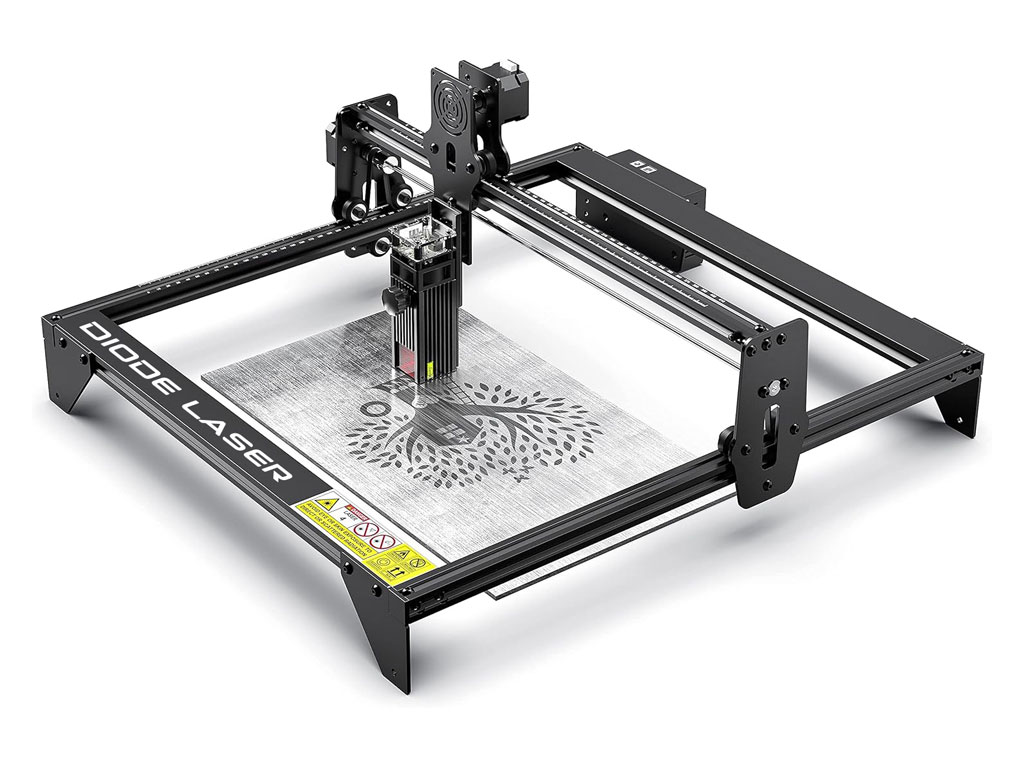
Źródło zdjęcia: Style CNC
Anodowany / powlekany metal (tylko znakowanie)
- Grawerowanie/znakowanie: Niska moc, wysoka prędkość dla wyraźnych znaków na powierzchni.
- Uwagi: Lasery diodowe nie mogą ciąć metalu. Goły aluminium nie będzie dobrze oznakowane bez powłok.
6) Tabela odniesienia mocy/prędkości/przejść (lasery diodowe)
Używaj ich jako punktów startowych. Dostosuj do swojej maszyny, czystości optyki, podmuchu powietrza i konkretnej marki materiału. Prędkości podane są w mm/min.
| Materiał | Moduł 5W (moc wyjściowa) | Moduł 10W (moc wyjściowa) | Moduł 20W (moc wyjściowa) | Uwagi |
|---|---|---|---|---|
| Drewno (sklejka 3 mm) | Grawerowanie: 40–60% @ 2000–3000 Cięcie: 100% @ ~300, 3–4 przejścia |
Grawerowanie: 30–50% @ 3000–5000 Cięcie: 90–100% @ ~600, 2–3 przejścia |
Grawerowanie: 20–40% @ 5000–8000 Cięcie: 80–100% @ ~1000, 1–2 przejścia |
Maskowanie zmniejsza przypalenia; klej w sklejce się różni. |
| Akryl (nieprzezroczysty, 3 mm) | Grawerowanie: 60–80% @ ~2000 Cięcie: 100% @ ~200, 6–8 przejść |
Grawerowanie: 40–60% @ ~3000 Cięcie: 100% @ ~400, 3–4 przejścia |
Grawerowanie: 30–50% @ ~4000 Cięcie: 100% @ ~600, 2–3 przejścia |
Diody nie tną przezroczystego akrylu; używaj nieprzezroczystego/odlewanego. |
| Skóra (2–3 mm) | Grawerowanie: 20–40% @ 3000–4000 Cięcie: 100% @ ~400, 3 przejścia |
Grawerowanie: 15–30% @ 4000–6000 Cięcie: 80–100% @ ~600, 2 przejścia |
Grawerowanie: 10–20% @ 6000–8000 Cięcie: 70–90% @ ~800, 1–2 przejścia |
Zalecana silna wentylacja; testuj pod kątem przyciemnienia. |
| Papier/Karton | Grawerowanie: 5–15% @ 5000–8000 Cięcie: 20–30% @ ~3000, 1–2 przejścia |
Grawerowanie: 5–10% @ 6000–9000 Cięcie: 15–25% @ ~4000, 1 przejście |
Grawerowanie: 5–8% @ 8000–10000 Cięcie: 10–20% @ ~5000, 1 przejście |
Bardzo łatwopalny. Nigdy nie zostawiaj bez nadzoru. |
| Anodowany/Powlekany metal | Znakowanie: 10–20% @ 2000–3000 | Znakowanie: 10–15% @ 4000–5000 | Znakowanie: 5–10% @ 6000–8000 | Tylko znakowanie powierzchni; diody nie tną metalu. |
7) Wskazówki do ustawiania parametrów
- Wykonaj siatkę testową: Macierz 4×4 lub 5×5 kwadratów prędkości/mocy na odpadzie uratuje projekty i końcówki.
- Używaj maskowania na drewnie: Niebieska taśma malarska zmniejsza plamy dymu; usuń ją po grawerowaniu.
- Wol preferuj więcej przejść niż większą moc: Czystsze krawędzie, mniej przypaleń, zwłaszcza na drewnie i akrylu.
- Utrzymuj optykę w czystości: Kurz i żywica zmniejszają skuteczną moc i rozmazują punkt.
- Ponownie ustaw ostrość dla nowej grubości: Nawet kilka milimetrów różnicy pogarsza jakość cięcia.
- Zwracaj uwagę na cykl pracy: Nie pracuj ciągle na 100% mocy; skraca to żywotność diody.
8) Typowe błędy początkujących
- Próba cięcia
laserem diodowym. - Praca na 100% mocy przez cały czas.
- Pomijanie podmuchu powietrza przy cięciu drewna/akrylu.
- Zapominanie o ponownym ustawieniu ostrości między materiałami lub po ponownym zaciskaniu.
- Nie uwzględnianie zmienności materiału (warstwy kleju w sklejce różnią się w zależności od marki).
9) Zacznij
Użyj powyższych zakresów jako punktu wyjścia, a następnie dopracuj ustawienia za pomocą szybkiej siatki testowej dla każdego materiału i mocy diody. Po ustawieniu uzyskasz czyste rezultaty przy mniejszej liczbie przejść i spędzisz więcej czasu na tworzeniu niż na rozwiązywaniu problemów.